

金型の通気は射出成形金型の中で最も目立たない部分の 1 つですが、カスタム プラスチック部品がきれいに一貫して充填されるかどうかに大きな影響を与える可能性があります。射出サイクルごとに、溶融プラスチックはすでに空気で満たされているキャビティに入ります。溶解が進むにつれて、空気は抜け出さなければなりません。十分に早く逃げることができない場合、閉じ込められ、圧縮され、加熱されます。
OEM バイヤーの場合、結果は黒または茶色の焼け跡、不完全な充填、気泡、鈍い表面領域、不安定な溶接線、またはその他の局所的な欠陥として現れる場合があります。ひどい場合には、閉じ込められた空気により、溶融物がキャビティの端にまったく到達しない可能性があります。
したがって、通気は、欠陥が発生した後にのみ考慮される小さなツールの詳細として扱うべきではありません。これは、ゲートの位置、壁の厚さ、リブ、ボス、アンダーカット、冷却、および重要な公差と同じ初期の DFM の議論に属します。
ツールと検証のより広い視野については、次のリンクを参照してください。CAD図面から量産まで。関連するトラブルシューティングについては、射出成形フラッシュこの記事では、通気、クランプ、および流れの条件がどのように相互作用するかについて説明しています。閲覧することもできますカスタムプラスチック部品OEM 射出成形の例については。
射出成形における金型のベントとは何ですか?
金型の通気とは、充填中にキャビティから空気とプロセスガスを制御して放出することです。ベントは通常、溶融樹脂がキャビティ内に残ったままガスを排出できるように金型内に設計された非常に小さな逃げ道です。
通気口は、パーティング ライン、選択したエジェクター ピンの周囲、インサートまたはその他の適切な金型の特徴に組み込むことができます。正確な解決策は、部品の形状、金型構造、樹脂、充填パターンによって異なります。
エンジニアリング上の重要な課題はバランスです。通気口は空気を放出するのに十分な効果がなければなりませんが、溶けたプラスチックが通気口から漏れてバリが形成されるほど大きく開くことはできません。これが、あるプロジェクトから別のプロジェクトにコピーすべき単一の汎用通気口サイズが存在しない理由です。金型メーカーは、選択した樹脂および実際のキャビティの状態にベントの設計を一致させる必要があります。
金型内にエアトラップはどのようにして形成されるのでしょうか?
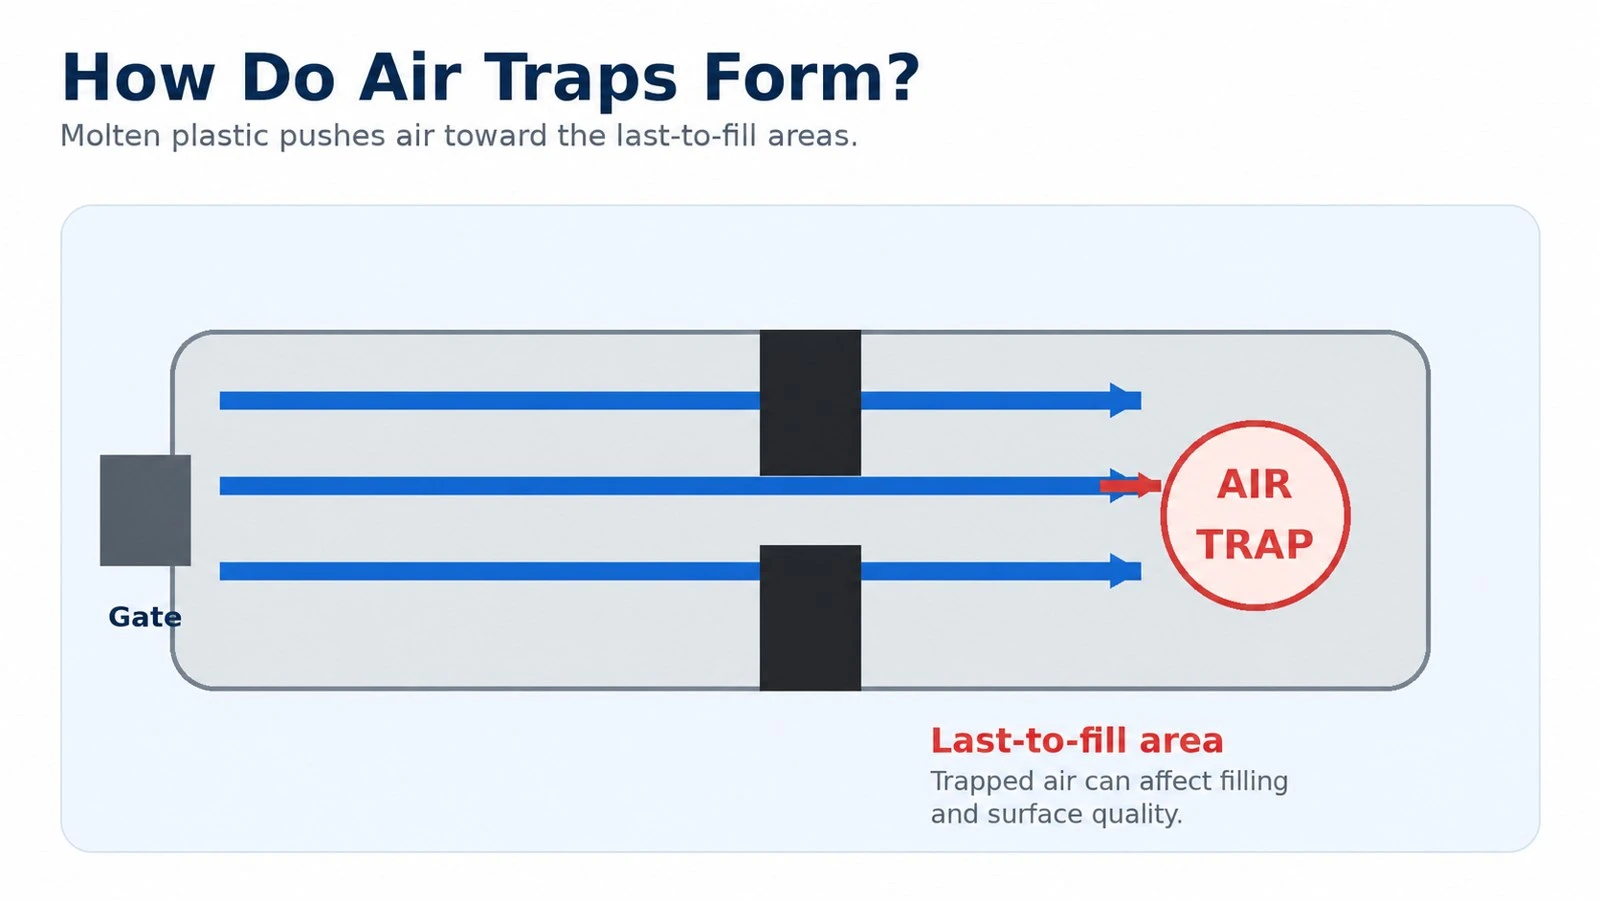
エア トラップは、前進する塑性流が空気を取り囲むか、空気が逃げられない領域に押し込むと形成されます。これは、流路の終端近く、深いリブやボスの内側、穴の周囲、または 2 つのフロー フロントが合流する場所でよく発生します。
片側に門がある住宅を想像してください。 The melt enters the cavity and moves across the part. The final region to fill may be the opposite corner. If that corner has no effective vent, the last pocket of air can become sealed between the steel and the incoming plastic.
エア トラップは、不均衡な流れによっても発生する可能性があります。溶融物が厚い部分では急いで通過するが、薄い部分では躊躇する場合、より速い流れが残りの空気を取り囲む可能性があります。したがって、部品全体の外形が単純であっても、複雑な形状では空気が閉じ込められる可能性があります。
閉じ込められた空気が火傷の跡を引き起こすのはなぜですか?
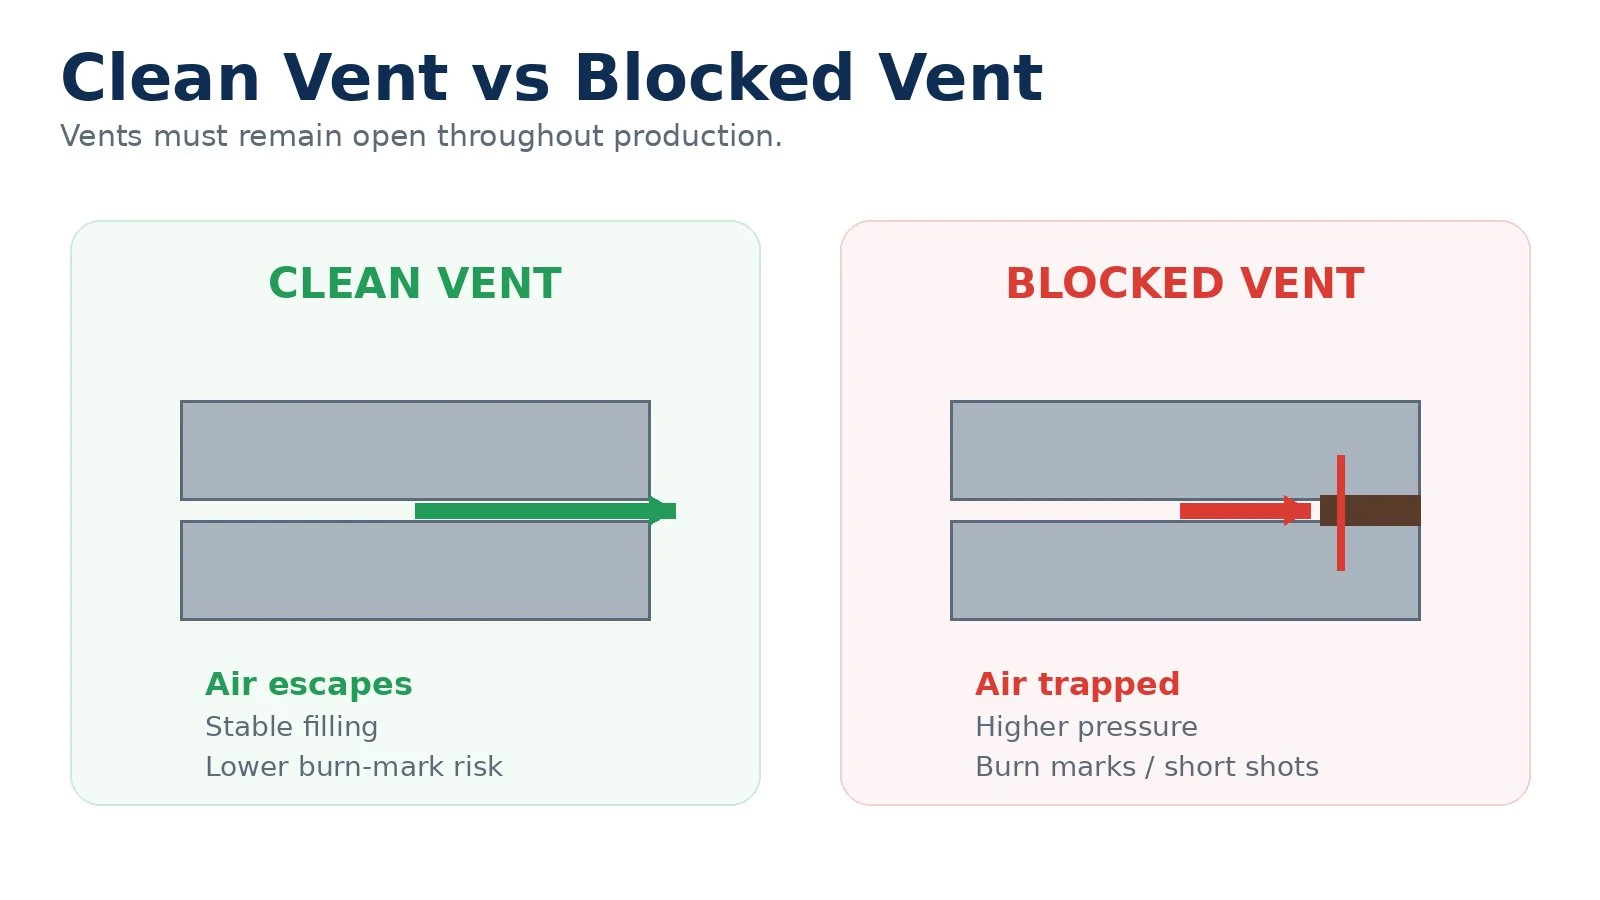
閉じ込められた空気が急速に圧縮されると、その温度が上昇する可能性があります。空気が逃げることができず、局所の温度が十分に高くなると、樹脂が変色または劣化し、黒い焼け跡が残ることがあります。これらのマークは、盛土の端付近、リブの端、行き止まりのポケット、またはフロー フロントが合流する場所でよく見られます。
焼け跡は、通気だけが問題であることを自動的に証明するものではありません。過度の溶融温度、長い滞留時間、高せん断、またはその他の形式の材料劣化も、暗色の変色を引き起こす可能性があります。したがって、優れたトラブルシューティング プロセスでは、すべての黒いマークに同じ原因があると仮定するのではなく、欠陥の位置と予測された充填パターンを比較します。
ただし、最後に充填する位置または閉じたポケットにマークが常に表示される場合は、金型の通気を最初に検討する項目の 1 つとする必要があります。
通気不良が原因で他にどのような欠陥が生じる可能性がありますか?
通気が悪いと、燃焼以外の事態が発生する可能性があります。閉じ込められた空気が入ってくる溶融物に抵抗すると、成形品にショート ショットや不完全なフィーチャが発生する可能性があります。これは、薄いリブ、狭いセクション、およびゲートから遠くにあるフィーチャに特に関係します。
表面の傷も考えられます。閉じ込められた空気が樹脂を燃やすほど熱くない場合でも、局所的な圧力と乱れた流れにより、化粧面に目に見える跡が残ることがあります。
ベントがウェルド ラインと相互作用する可能性もあります。 2 つのメルト フロントが出会うとき、それらの間の空気はどこかに行く必要があります。合流点にガスが残っていると、ウェルドラインの外観や局所的な接合に影響を与える可能性があります。
ベントとフラッシュの間にも関係があります。通気が不十分な場合、成形プロセスでキャビティを充填するためにより多くの圧力が必要になる可能性があります。しかし、通気口が深すぎたり損傷したりすると、それ自体がフラッシュの経路になる可能性があります。正しい目標は、単に通気孔をできるだけ大きくすることではなく、ガスの逃げを制御することです。
カビの通気孔はどこに配置する必要がありますか?
通気口の位置は充填パターンに従っている必要があります。最も有益な質問は、空洞がほぼ満杯になったとき、空気はどこにあるのかということです。
レビューする一般的な領域には、流路の端、ゲートの反対側の領域、深いリブとボスの端、複雑な形状によって作成されたポケット、個別のフロー フロントが合流する場所などがあります。
パーティング ラインの位置は、金型の半部分の間で空気を直接放出できるため、多くの場合便利です。他の分野では、金型メーカーは適切なエジェクターまたはインサートベースの通気ソリューションを使用する場合があります。
複雑なコンポーネントの場合、モールドフロー解析は、ツーリングが完了する前に最後に充填される領域とエアトラップの位置を予測するのに役立ちます。シミュレーションが必要ない場合でも、DFM 中に同じロジックを使用する必要があります。ゲート位置とベント位置は個別にではなく、一緒に検討する必要があります。

ゲートの位置は通気にどのように影響しますか?
ゲートの位置は、溶融物がキャビティに入る場所を決定するため、空気が押し出される場所に大きな影響を与えます。ゲートを変更すると、最後に充填された領域がコンポーネントの一方の側から別の側に移動する可能性があります。
エアトラップは実際の排気場所の近くに形成されると管理がはるかに簡単になるため、これは重要です。ゲート レイアウトが不適切だと、通気口の追加が困難な閉じたポケットに空気が押し込まれる可能性があります。ゲートの位置を適切にすると、最終的なフロー フロントがパーティング ラインに向かうようになり、空気がより容易に逃げやすくなります。
ゲートの位置は、ウェルド ライン、圧力要件、外観、反りにも影響します。このため、加工の都合だけでゲートを選択すべきではありません。完全な流路を考慮する必要があります。
リブ、ボス、行き止まりの特徴がなぜ重要なのか?
深いリブやボスはカスタムのプラスチック製ハウジングや構造コンポーネントによく見られますが、空気が閉じ込められる行き止まりの領域が生じる可能性があります。溶融物がリブの基部を満たし、その先端に向かって移動すると、残った空気が行き場を失うことがあります。
同様の問題は、狭いポケット内や背の高い内部構造の周囲で発生する可能性があります。欠陥は、短いリブ、焼けた先端、または不均一な表面として現れることがあります。
DFM 中に、これらの機能は壁の厚さとひけのリスクだけでなく、ガスの逃げもチェックする必要があります。フィーチャに繰り返し空気が閉じ込められる場合、解決策には、通気、ゲート調整、形状変更、またはこれらの手段の組み合わせが含まれる場合があります。
プラスチック材料は通気要件にどのような影響を与えますか?
プラスチックが異なれば充填時の挙動も異なり、正確な樹脂グレードが通気戦略に影響を与える可能性があります。溶融粘度、加工温度、添加剤、充填剤、およびプロセスガスの発生傾向がすべて重要です。
一部の材料は過度の熱やせん断に対してより敏感です。湿気により追加のガスが発生し、通気の問題と同様の欠陥が生じる可能性があるため、吸湿性素材も適切な乾燥が必要です。
ガラス充填グレードおよびその他の強化グレードは、粘度や流動パターンが異なるため、非充填グレードとは異なる挙動を示す可能性があります。これは、可能な限り最終的な金型設計の前に生産材料を確認するもう 1 つの理由です。
技術的なプロジェクトの場合、ベントの寸法とベントの詳細は、金型メーカーの経験とともに樹脂サプライヤーの加工ガイダンスに従う必要があります。別のプロジェクトからコピーした一般的な番号は適切ではない可能性があります。
射出速度でエアトラップの問題を解決できるか?
場合によっては、処理を変更することで症状を軽減できる場合がありますが、金型が根本的に空気を放出できない場合には、適切な通気ソリューションを置き換えるべきではありません。
射出速度は、空気がどこにどのように閉じ込められるかに影響を与える可能性があります。充填が非常に速いと、閉じ込められたガスがより激しく圧縮され、通気が不十分な領域で燃焼する危険性が高まります。別の形状では、速度プロファイルが異なるとためらいが減り、フロー フロントの合流方法が変わる場合があります。
このため、試行調整は計画的に行う必要があります。成形チームは射出速度、溶融温度、金型温度、保圧条件、その他のパラメータを検討する場合がありますが、最終プロセスでは依然として空気の信頼できる逃げ道が必要です。
クランプ力は通気に影響しますか?
はい。パーティング ラインは、ガスが逃げやすい自然な場所の 1 つです。過剰なクランプ力は一部のパーティング ラインの通気経路の有効性を低下させる可能性があり、不十分なクランプ力はバリの原因となる可能性があります。
目的は単にクランプ力を最大化することではありません。機械、金型、プロセスは連携して動作する必要があります。成形品の充填に異常に高い圧力が必要な場合、チームは型締力の増加だけに頼るのではなく、薄肉部分、ゲート設計、材料の流れ、通気などの理由を調査する必要があります。
大量生産中に通気口が機能しなくなるのはなぜですか?
最初の試行では良好なサンプルが得られた金型でも、通気口が汚染されたり詰まったりすると、後で通気の問題が発生する可能性があります。樹脂、添加剤、着色剤、または加工副生成物からの堆積物により、有効な通気面積が徐々に減少する可能性があります。
これは、金型がしばらく正常に稼働した後に焼け跡やショート ショットが発生する理由を説明できます。このような場合、部品の設計を変更するよりも、ベント システムの清掃と検査の方が適切な場合があります。
したがって、長期にわたる OEM プロジェクトでは、メンテナンス計画が重要になります。工場は、特に材料や用途に堆積物が形成されやすい場合、どの通気エリアの検査と清掃が必要かを知っておく必要があります。
DFM 中に金型のベントをどのようにレビューする必要がありますか?
有用な DFM レビューでは、部品の形状、ゲート レイアウト、流れの方向、通気を結び付ける必要があります。金型製造者は、おそらく充填終了領域を特定し、それらの領域を効果的に排気できるかどうかを判断する必要があります。
簡単な部分であれば経験があれば十分かもしれません。大きく、薄く、外観が非常に優れている、または複雑なコンポーネントの場合、シミュレーションにより、フロー フロント、圧力、エア トラップ、ウェルド ラインの位置に関する追加情報が得られます。
購入者は、通気システムを個人的に設計する必要はありません。ただし、特に図面に深いリブ、閉じたポケット、複数の流路、または厳しい外観要件が含まれている場合、購入者はエア トラップが考慮されているかどうかを尋ねる必要があります。

金型の最初の試作では何を確認する必要がありますか?
T1 トライアルは、予測された充填挙動を実際の成形部品と比較する最初の機会です。火傷跡、ショートショット、または局所的な傷が現れた場合、チームはそれらが発生した場所を正確に記録する必要があります。
有用なチェックには、欠陥が充填の終了点にあるかどうか、射出速度によって欠陥が変化するかどうか、複数キャビティ金型の同じキャビティに問題が見られるかどうか、ベントがきれいで開いているかどうか、ゲート位置が予期しない流動パターンを作成していないかどうかなどが含まれます。
充填のみのスタディは、保圧および保持前のキャビティの充填が結果にどのような影響を与えるかを明らかにするのにも役立ちます。目的は、1 つのマシン設定で単に欠陥を隠すのではなく、根本原因を特定することです。
換気に敏感なプロジェクトについて購入者はどのような情報を提供する必要がありますか?
ほとんどの RFQ では、個別の通気仕様は必要ありません。通常、金型製造者は適切なベント システムを設計する責任を負います。ただし、購入者は成形戦略に影響を与える情報を提供する必要があります。
重要な入力には、3D CAD モデル、2D 図面、正確な材料または性能要件、重要な表面、重要な寸法、予想される年間生産量、動作環境、およびゲート マーク、エジェクター マーク、またはパーティング ライン監視に関する特別な制限が含まれます。
以前のツールまたはサンプルに焼け、不完全なリブ、またはエアトラップの問題がすでに示されている場合は、写真と欠陥の位置を提供してください。この情報は、新しいサプライヤーがツーリングの前にフロー パターンを評価するのに役立ちます。
購入者はツーリング前にベント関連のリスクをどのように軽減できるでしょうか?
ガス抜きのリスクを軽減するのに最も効果的なのは、金型を切断する前です。 DFM 中に深いリブ、ボス、薄い部分から厚い部分への移行部、閉じたポケットを確認します。ゲートの概念を確認し、可能性のある充填終了領域を特定します。
どの表面が表面であるかを判断するには、最初のサンプルを待たないでください。目に見える表面がベント ウィットネス、ゲート マーク、またはエジェクター マークを受け入れられない場合は、金型設計前にその旨を明記してください。
材料を変更すると粘度、加工条件、充填挙動が変化する可能性があるため、製造樹脂をできるだけ早く確認してください。要求の厳しい部品については、モールドフロー解析が適切かどうかサプライヤーに問い合わせてください。
最後に、見積もりとプロジェクトの範囲にサンプルの検証と合理的な金型調整が含まれていることを確認してください。カスタム射出成形金型では、最終的なプロセス ウィンドウを確立する前に試用データが必要になることがよくあります。
カビの通気に関するよくある質問
すべての射出成形金型に金型の通気が必要ですか?
特定の通気方法は異なりますが、すべての空洞には、置換された空気とガスを逃がすための方法が必要です。金型の設計に応じて、パーティング ライン、イジェクター、インサート、専用のベントがすべて貢献します。
通気が悪いと焼け跡とショートショットの両方が発生する可能性がありますか?
はい。閉じ込められた空気は、燃焼を引き起こすほど十分に圧縮および加熱されるか、入ってくる溶融物に抵抗して完全な充填を妨げる可能性があります。正確な症状は、形状、圧力、速度、利用可能な脱出経路によって異なります。
通気口を深くすれば問題は解決できるでしょうか?
必ずしもそうとは限りません。通気口が狭すぎると十分な空気が放出されない可能性がありますが、通気口が開きすぎると、溶けたプラスチックが逃げてバリが発生する可能性があります。ベントの詳細は樹脂と金型の設計と一致する必要があります。
多くの生産サイクルを経た後にのみ焼け跡が現れるのはなぜですか?
ベントは製造中に堆積物によって汚染される可能性があります。初期の試験では機能していた通気口も、清掃やメンテナンスを行わないと効果が低下する可能性があります。
購入者は正確な通気口の寸法を指定する必要がありますか?
通常はいいえ。購入者は、部品、材料、機能要件、および外観上の制限を定義する必要があります。金型メーカーは、材料サプライヤーの加工ガイダンスと実際の充填条件を使用してベントの詳細を設計する必要があります。
カスタム射出成形プロジェクトのレビューにサポートが必要ですか?
金型の通気は射出成形の安定性に大きな影響を与える小さな機能です。適切な通気により、閉じ込められた空気が焼け跡、ショートショット、または表面欠陥を引き起こす前にキャビティから排出されます。また、適切な通気口のサイズ設定により、通気口自体がバリの発生源になるのを防ぎます。
カスタム プラスチック コンポーネントを開発している場合は、3D 図面、2D 図面、材料要件、数量、重要な寸法、およびアプリケーション情報を SWKS に送信してください。私たちのチームは、ツーリングを開始する前に、ゲートの位置、エアトラップの可能性がある領域、金型構造、その他の DFM 要素をレビューできます。
接触:amanda@tjswks.com | 0086-15222707659